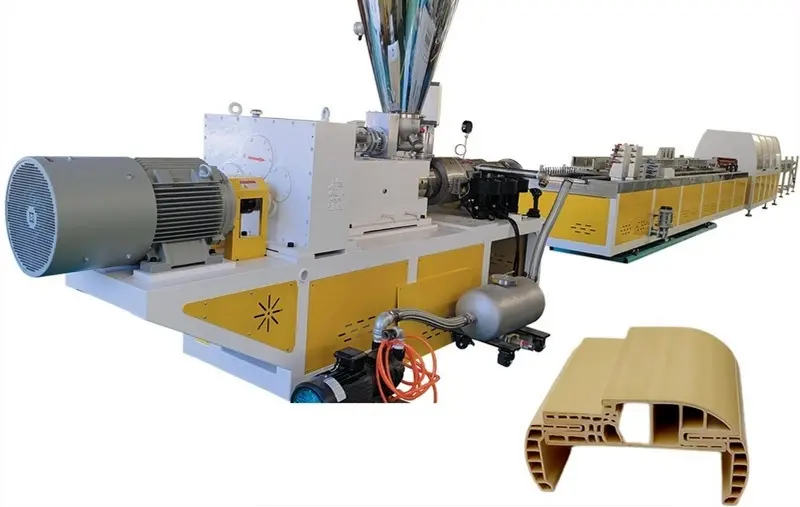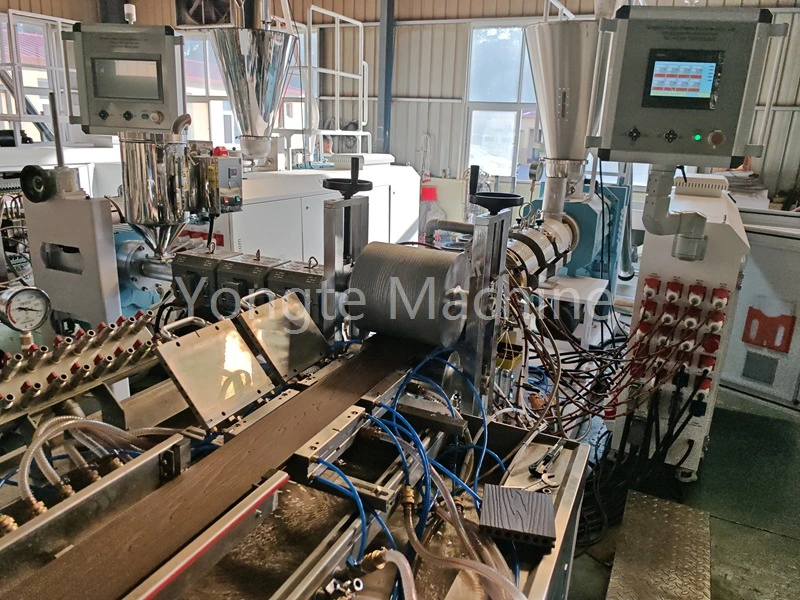
Nastavenie teploty vytláčacieho stroja WPC
Teplotná krivka vytláčania pre PE drevoplastový kompozit (HDPE + drevený prášok)
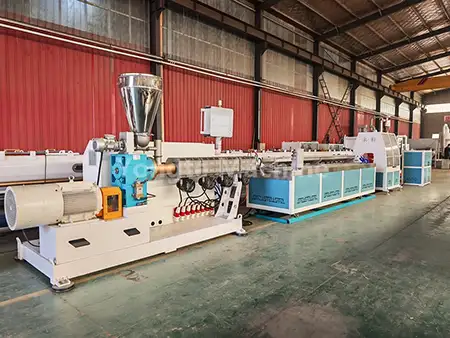
Použiteľné scenáre: Výrobné linky na výrobu kompozitov z PE a dreveného prášku (plochá dvojzávitovková granulácia → kužeľové dvojzávitovkové / jednozávitovkové vytláčanie); pre PE-drevo-plastové kompozity sú hlavnými problémami lokálne prehriatie, obsah vlhkosti a karbonizácia dreveného prášku; preto by maximálna teplota materiálu nemala presiahnuť 185 °C. V dvojstupňovom procese paralelný dvojzávitovkový granulačný stupeň zabezpečuje dôkladné premiešanie, plastifikáciu a vytvorenie jednotných granúl z HDPE a dreveného prášku; následné tvarovanie profilu sa potom vykonáva pomocou kužeľového dvojzávitovkového alebo jednozávitovkového extrudéra. Tento segmentovaný prístup spracovania umožňuje nezávislé riadenie teploty v každej fáze, čím sa znižuje riziko lokálneho prehriatia. Plastové kompozity PE-drevo sú vysoko citlivé na podmienky spracovania; zvláštnu pozornosť je potrebné venovať nadmerným lokálnym teplotám v sude alebo matrici, zvyškovej vlhkosti v surovinách a karbonizácii dreveného prášku pri vysokých teplotách. Takéto problémy môžu viesť k zuhoľnateným škvrnám na povrchu produktu, zmene farby alebo dokonca k degradácii mechanických vlastností. V dôsledku toho musí byť teplota materiálu pri skutočnej výrobe prísne kontrolovaná, pričom maximálna teplota by nemala presiahnuť 185 °C.
I. Teplotná krivka extrúzie PE-WPC (fáza peletizácie + fáza formovania profilu)
① Paralelná dvojitá granulácia (PE drevená granulácia, paralelná dvojitá v rovnakom smere)
Pri skutočnej výrobe by sa teplota mala doladiť na základe parametrov suroviny, ako je obsah drevného prášku, veľkosť ôk a index toku taveniny HDPE: čím vyšší je pomer pridávania dreveného prášku, tým väčšia je obtiažnosť spracovania, čo si vyžaduje dôkladnejšie sledovanie teplotnej stability v štádiu plastifikácie, aby sa zabránilo lokalizovanej akumulácii tepla; keď je veľkosť ôk dreveného prášku jemnejšia, špecifický povrch sa zväčšuje, čím sa zvyšuje pravdepodobnosť karbonizácie, čo si vyžaduje primerané zníženie teplotného rozsahu v homogenizačnom štádiu. Okrem toho musí byť riadenie dodávky vody v plochom dvojitom granulačnom stupni implementované z fázy predúpravy suroviny; pri vstupe drevného prášku do závodu sa musí otestovať jeho vlhkosť a ak prekročí 5 %, musí sa vykonať sušenie; inak môže vlhkosť vstupujúca do valca extrudéra pri vysokých teplotách vytvárať bubliny pary, čo by mohlo ohroziť rovnomernosť granulácie a viesť k defektom vnútorných pórov vo finálnych extrudovaných produktoch počas následného extrúzneho tvarovania.
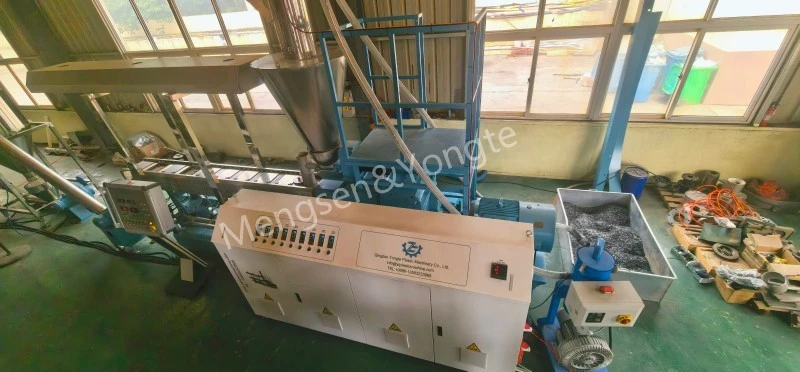
Dĺžka valca od plniaceho otvoru po hlavu, na °C
|
sektore |
Zóna 1 (dodatok) |
Zóna 2 |
Zóna 3 |
Zóna 4-6 |
Zóna 7-8 |
Zóna 9 |
Umierajúca hlava |
|
nastavenie |
145 ~ 155 ℃ |
155 ~ 165 ℃ |
160-170 ℃ |
165 ~ 172 ℃ |
168 ~ 175 ℃ |
170-178 ℃ |
172-178 ℃ |
hlavné body:
· Nenastavujte sekciu podávania príliš vysoko, aby sa zabránilo predčasnému zmäknutiu dreveného prášku a jeho prichyteniu na skrutkovaciu tyč, čo by mohlo viesť k premosteniu alebo zamotaniu tyče.
· Zóny 3–5 tvoria primárnu zmiešavaciu časť, kde sa teplota postupne zvyšuje;
· Mierne spustite hlavu dýzy, aby ste znížili nárast teploty v zóne strihu taveniny;
· Teplota topenia nesmie presiahnuť 185 °C počas dlhšej doby; inak budú drevené vlákna podrobené rýchlej karbonizácii, čo bude mať za následok výskyt čiernych škvŕn a štipľavého tabakového zápachu.
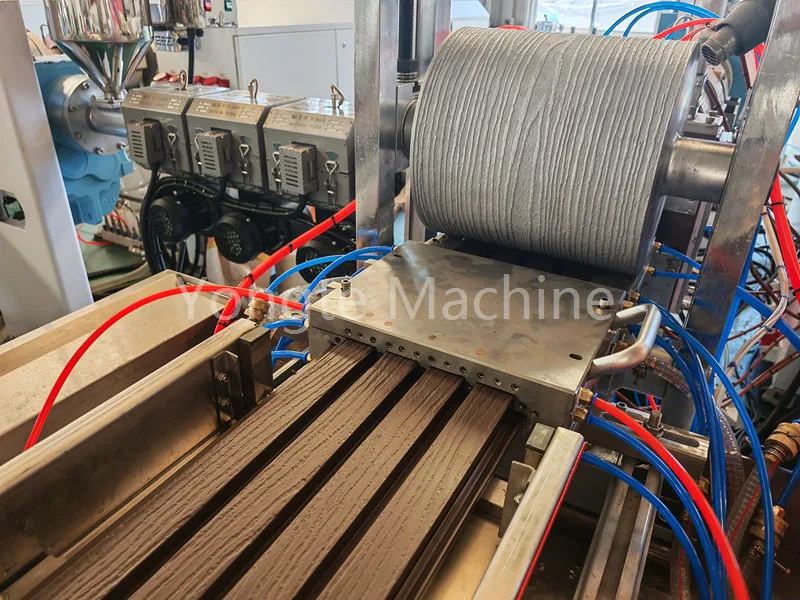
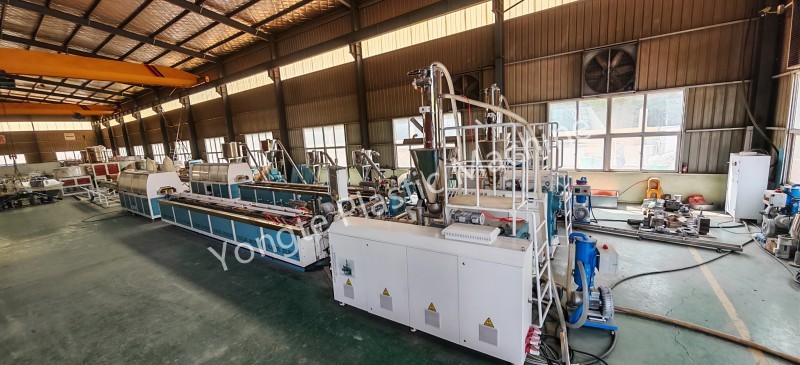
② Tvarovací stroj (kónický dvojzávitovkový SJSZ alebo jednozávitovkový, na vytláčanie terás/profilov pomocou drevoplastových peliet)
Tabuľka parametrov teploty extrudéra s kužeľovou dvojitou skrutkou
|
typ parametra |
Nakladacia časť (jednotka: °C) |
Rozsah kompresie (jednotka: °C) |
Výfuková časť (jednotka: °C) |
Rozsah merania (jednotka: °C) |
Teplota hlavy (jednotka: °C) |
Teplota formy (jednotka: °C) |
Nameraná teplota topenia (jednotka: °C) |
|
Nastavte teplotu |
140-150 |
150~162 |
158-168 |
162~172 |
165-173 |
168-175 |
170-180 |
Tabuľka parametrov teploty pre extrudovanie s jednou skrutkou (koextrudovaná povrchová vrstva / jednoduchý profil)
|
Kategória parametra |
Nakladacia časť (jednotka: °C) |
Rozsah kompresie (jednotka: °C) |
Rozsah merania (jednotka: °C) |
Teplota hlavy (jednotka: °C) |
Teplota formy (jednotka: °C) |
|
nastavená hodnota |
135-145 |
148-160 |
158-168 |
162-170 |
165~172 |
✅ Zásady fungovania teploty
1. Nastavenie teploty nezodpovedá skutočnej teplote taveniny; na skutočné meranie teploty taveniny je nevyhnutné použiť sondu taveniny. V dôsledku vytvárania tepla spôsobeného strihom skrutiek nameraná teplota taveniny zvyčajne prekračuje nastavenú teplotu o 5–12 °C.
2. Teplota vo výfukovej časti by nemala byť nastavená príliš vysoko. V tejto oblasti sa adsorbovaná vodná para a prchavé látky s nízkou molekulovou hmotnosťou v drevenom prášku uvoľňujú vo veľkých množstvách; ak je teplota v tejto zóne príliš vysoká, plyny môžu zlyhať v rovnomernom úniku z roztaveného materiálu, čo môže ľahko viesť k peneniu taveniny a spustiť tepelnú degradáciu povrchu dreveného prášku, čo má za následok karbonizáciu.
3. Teplota formy by mala byť o niečo vyššia ako teplota v meracej časti, aby sa zabezpečilo, že roztavený materiál si po vstupe do dutiny formy zachová dostatočnú tekutosť, čím sa uľahčí plynulé plnenie a formovanie a zníži sa tvorba jamkových defektov na povrchu výrobku spôsobených nedostatočnou tekutosťou; teplota formy by však nemala byť príliš vysoká, pretože príliš vysoká teplota formy by znížila rýchlosť ochladzovania povrchovej vrstvy roztaveného materiálu, čo by viedlo k adhézii materiálu k povrchu formy (prilepenie formy) a potenciálne by mohlo viesť k hromadeniu materiálu a vzniku škvŕn v oblastiach, kde materiál zostáva dlhší čas.
Súvisiace správy
- Výhody gumených zavlažovacích rúrok v porovnaní s tradičnými zavlažovacími rúrkami
- Môže Yongte dodať projektovú službu na kľúč pre závod na výrobu terás WPC?
- Stroj na rezivo z recyklovaného masívneho plastu 200 x 50 mm bol úspešne testovaný
- Stroj na výrobu stĺpov Yongte WPC s koextrúziou je úspešne testovaný
- Ako možno využiť odpad z plastovej fólie na výrobu drevoplastových kompozitných produktov (WPC)?
- Aplikácia pre vodopriepustné potrubia z penovej gumy
Nechajte mi správu