prečo sú vákuová nádrž aj striekacia nádrž nevyhnutná v linke na vytláčanie PE rúr?
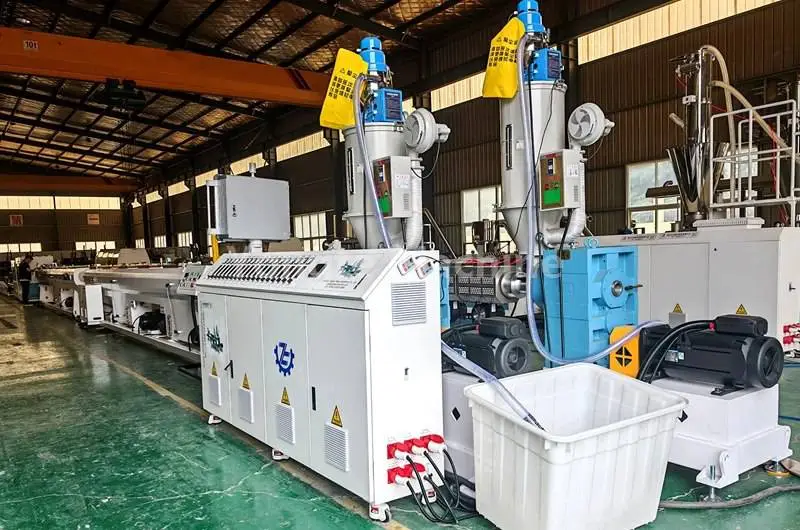
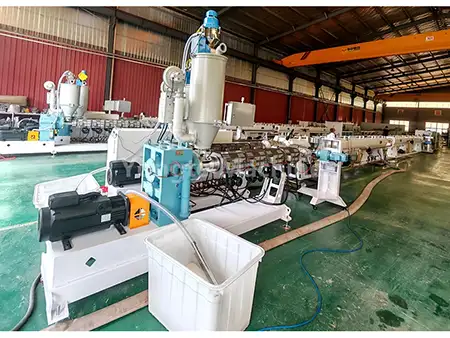
Prečo sú v linke na vytláčanie PE rúr nevyhnutná vákuová nádrž na vodu aj nádrž na postrekovaciu vodu?
Linka na vytláčanie PE rúr: úlohy vákuovej nádrže na vodu a nádrže na postrekovaciu vodu
Keď sú PE rúry vytláčané z matrice, existujú vo vysokoteplotnom roztavenom a zmäkčenom stave, bez pevného vonkajšieho priemeru a kruhovitosti; preto je nevyhnutné rýchle tvarovanie a chladenie, aby sa zabránilo kolapsu, deformácii alebo odchýleniu rúr od špecifikovaných rozmerových tolerancií. Vákuová nádrž na vodu vykonáva nastavenie priemeru a tvarovanie, zatiaľ čo nádrž na sprejovú vodu pokračuje v procese chladenia; tieto dva systémy plnia odlišné funkčné úlohy.

1. Vákuová nádrž na vodu (vákuová nádrž s konštantným priemerom, časť na tvarovanie jadra)
Funkcia: Na "nasatie" ohybnej PE rúrky zafixujte jej vonkajší priemer a kruhovitosť a súčasne vykonajte predchladenie. Princíp: Nádrž na vodu sa naplní vodou a vo vnútri nádrže sa vytvorí podtlak, čo má za následok podtlak v nádrži; vonkajšia stena rúrky je potom tesne pritlačená k vnútornej stene objímky s priemerom pomocou atmosférického tlaku, ktorý násilne roztiahne roztavenú PE rúrku na jej štandardný vonkajší priemer, čím sa zabezpečí, že rúrka si zachová svoj kruhový tvar bez sploštenia.
· Ihneď po opustení lisovacej hlavy má materiál rúry vysokú teplotu a zostáva mäkký; v tejto fáze sa treba vyhnúť náhlemu, veľkému objemu studenej vody, pretože by to spôsobilo rýchle ochladenie povrchu, zatiaľ čo vnútro zostáva roztavené, čo môže viesť k vysokým vnútorným napätiam, praskaniu a deformácii steny potrubia.
· Teplota vody vo vákuovej komore sa zvyčajne udržiava medzi 30–50 °C; teplá voda sa používa na tvarovanie, postupne odvádza teplo.
· Uzamknutie vonkajšieho priemeru pomocou podtlaku vákua je najdôležitejšou stanicou na zabezpečenie rozmerových tolerancií materiálu potrubia a zabránenie ovalite.
· Vodný film súčasne obklopuje potrubie a poskytuje počiatočné chladenie, ktoré podporuje tvorbu pevnej povrchovej vrstvy na povrchu potrubia; táto vrstva dodáva dostatočnú tuhosť, aby sa zabránilo kolapsu potrubia.
V neprítomnosti vákuovej nádrže na vodu bude extrudovaná PE rúrka mäkká a previsnutá, bude vykazovať nekonzistentné vonkajšie priemery a nadmernú oválnosť, čo znemožňuje splniť národné štandardné rozmery.

2. Nádrž na rozstrekovanú vodu (nádrž na chladiacu vodu, zadná chladiaca časť)
Funkcia: Na dosiahnutie hlbokého a trvalého chladenia privedením celej rúry na teplotu blízku teplote okolia. Po vákuovom tvarovaní je vonkajšia stena rúry už stuhnutá, ale vnútorná teplota steny rúry zostáva vysoká a vrstva jadra zostáva mäkká; v dôsledku toho sa potrubie stále deformuje pri mechanickom namáhaní. Striekacia komora využíva vysokotlakovú vodnú hmlu na rovnomerné rozprašovanie vonkajšej steny potrubia zo všetkých strán, pričom neustále odvádza vnútorné teplo steny potrubia:
· Viacstupňové zónové striekanie, s nižšou teplotou vody (izbová teplota);
· Aplikujte rovnomerný sprej zo všetkých strán, aby ste zabránili ohýbaniu potrubia spôsobenému jednosmerným chladením;
· Postupne znižujte celkovú teplotu materiálu rúry, kým celá stena rúry úplne nevytvrdne a rúra nevstúpi do ťažného stroja;
· V porovnaní s ponorným chladením je chladenie rozprašovaním menej náchylné na priľnutie bublín na steny potrubia, poskytuje rovnomernejšie chladenie a má za následok nižšie vnútorné pnutie v materiáli potrubia.
Ak sa použije iba vákuová komora a nie je prítomná žiadna rozprašovacia komora, teplota v oblasti jadra rúrky bude vysoká, čo spôsobí, že sa rúrka natiahne a deformuje ťažnými silami; po rezaní je náchylný na odskok a ohyb.

zhrnúť
Vákuová nádrž = primárne na tvarovanie, s miernym chladením: na hadicu sa aplikuje podtlak, aby sa zabezpečil vonkajší priemer a zaoblenie;
Nádrž na rozprašovanú vodu = Primárne na chladenie, s pomocnou stabilizáciou: úplne ochladzujte a vytvrdzujte materiály potrubia z exteriéru do interiéru, aby sa zabránilo následnej deformácii.
Tieto dva procesy sú teda sekvenčnými a funkčne sa dopĺňajúcimi kľúčovými krokmi v procese vytláčania PE rúr; absencia jedného z nich by znemožnila výrobu PE rúr, ktoré by spĺňali požadovanú rozmerovú presnosť a špecifikácie mechanického výkonu. V dôsledku toho sú obe nevyhnutnou súčasťou konfigurácie výrobnej linky.
Predchádzajúce :
Súvisiace správy
- Výhody gumených zavlažovacích rúrok v porovnaní s tradičnými zavlažovacími rúrkami
- Môže Yongte dodať projektovú službu na kľúč pre závod na výrobu terás WPC?
- Stroj na rezivo z recyklovaného masívneho plastu 200 x 50 mm bol úspešne testovaný
- Stroj na výrobu stĺpov Yongte WPC s koextrúziou je úspešne testovaný
- Ako možno využiť odpad z plastovej fólie na výrobu drevoplastových kompozitných produktov (WPC)?
- Nastavenie teploty vytláčacieho stroja WPC
Nechajte mi správu