Prečo vybavujeme extrudér PE rúr s 33:1 L/D?
Výhody použitia extrudéra s pomerom L/D 33:1 na výrobu PE vodovodných potrubí
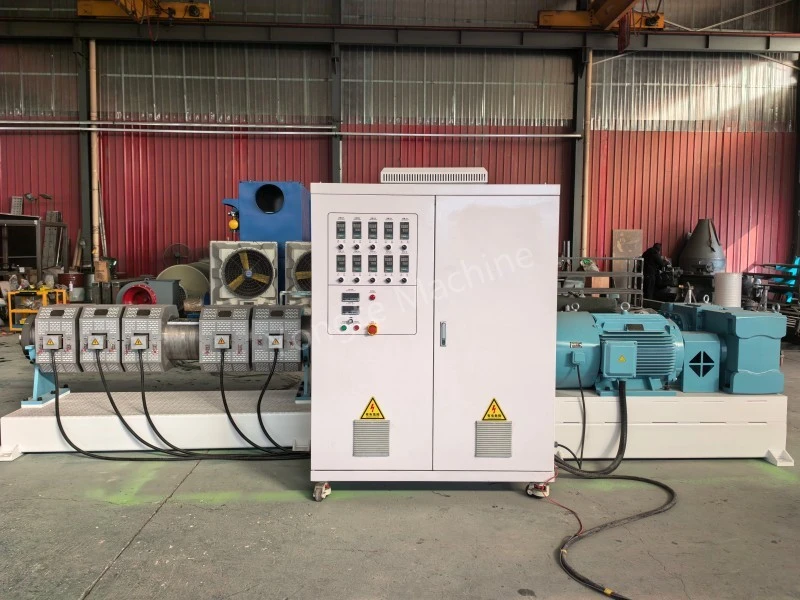
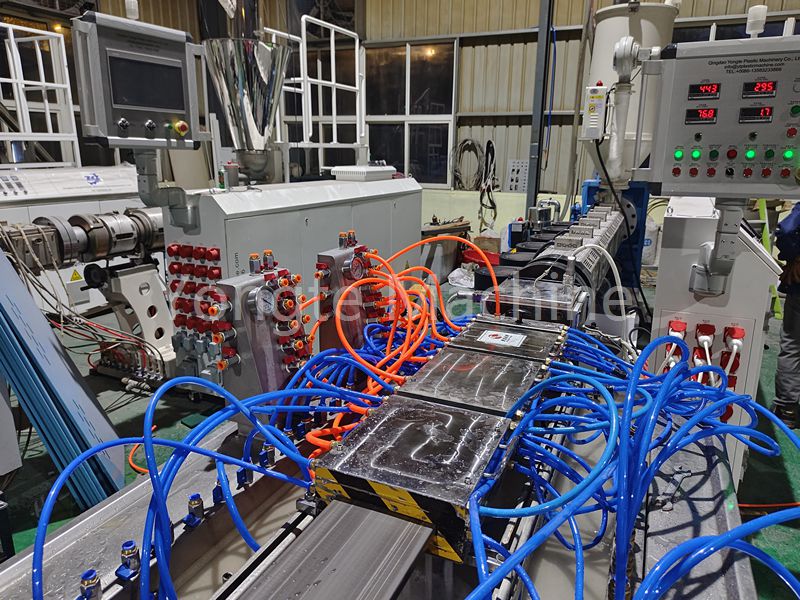
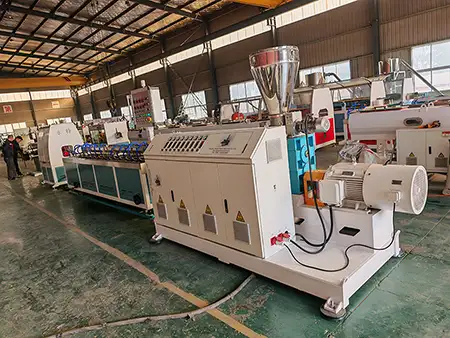
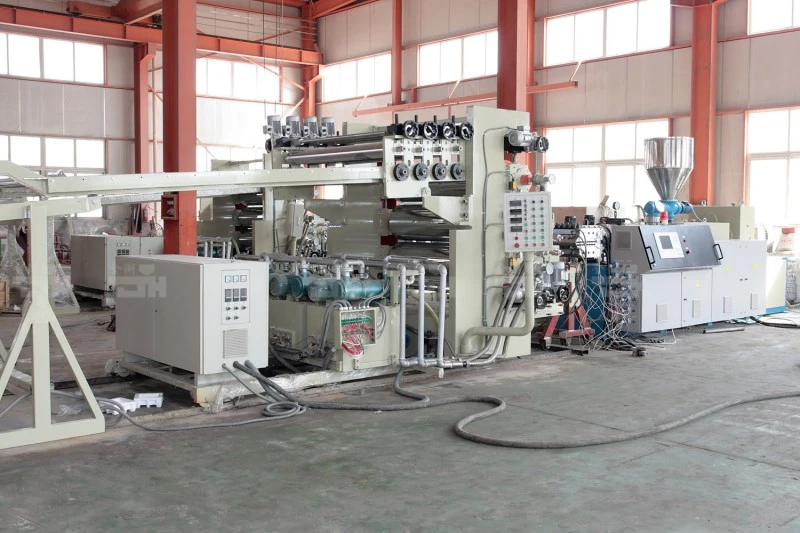
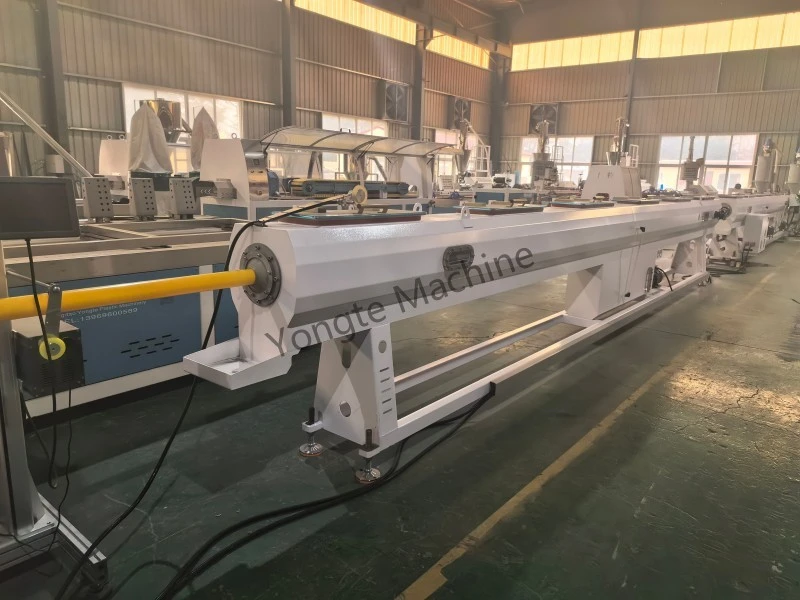
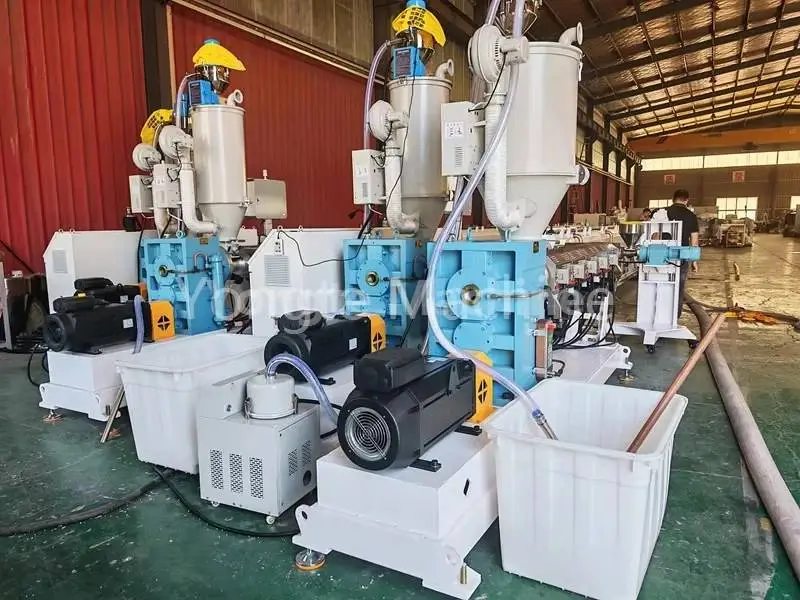
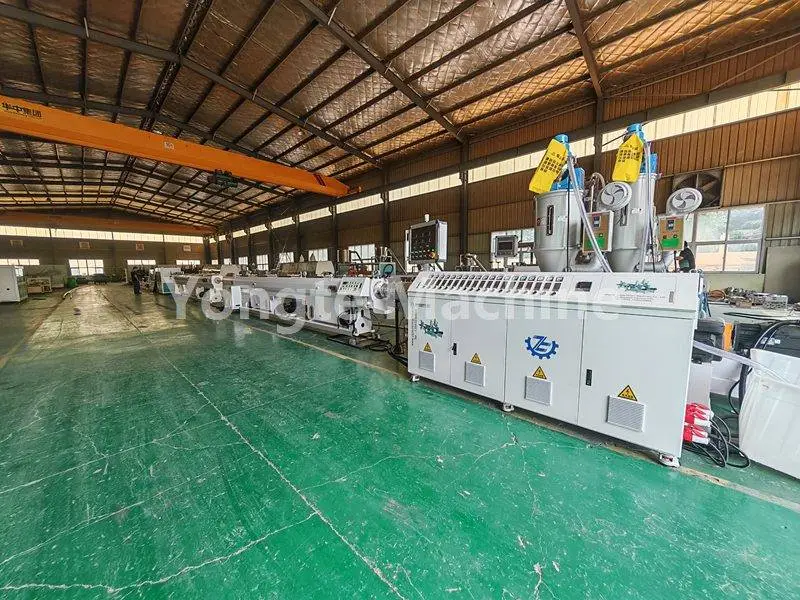
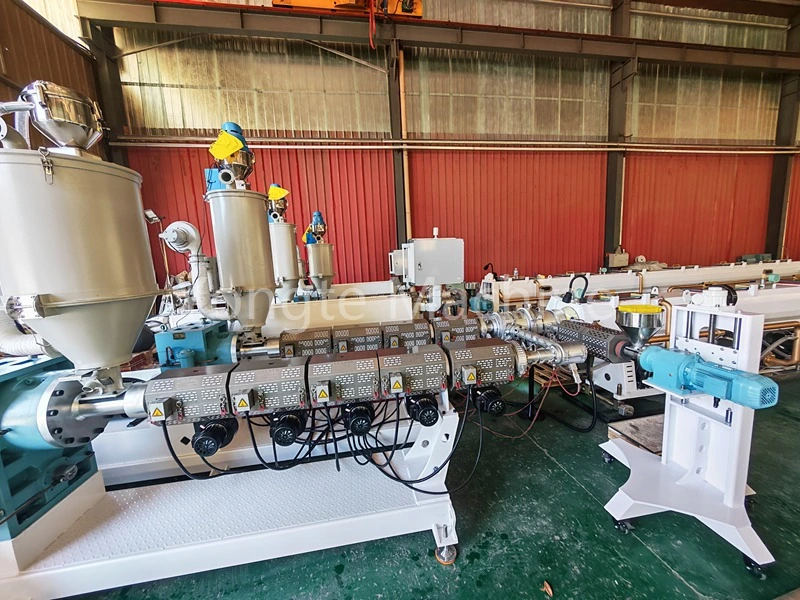
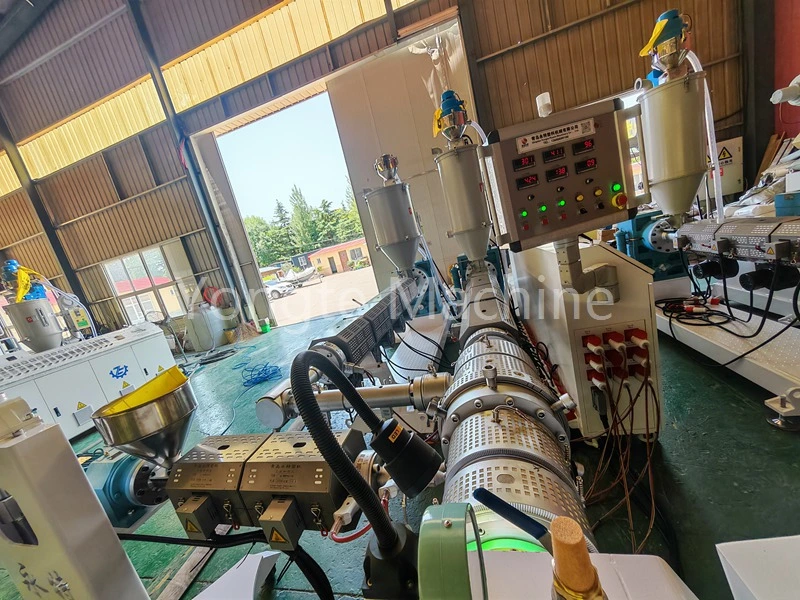
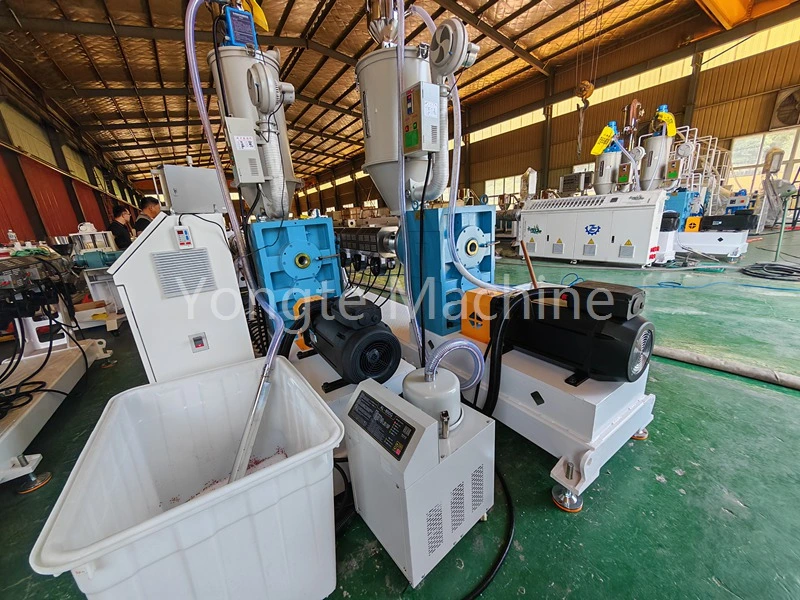
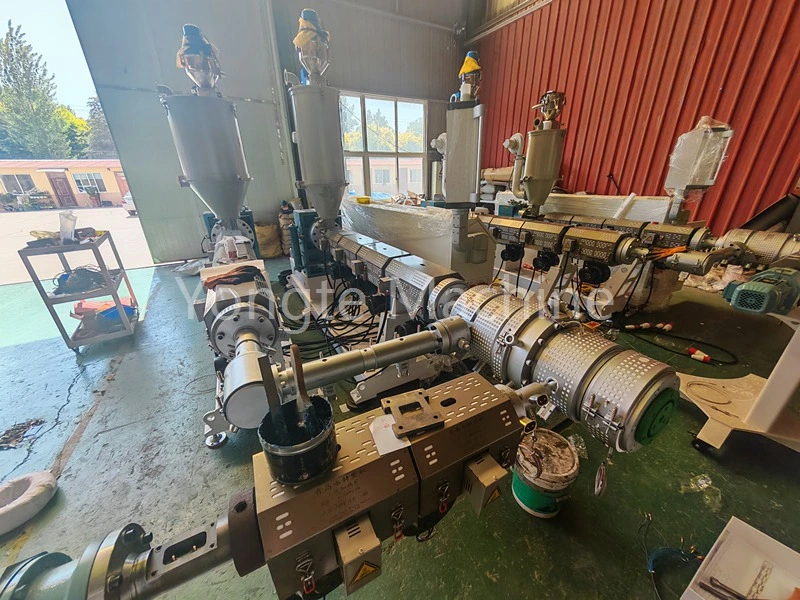
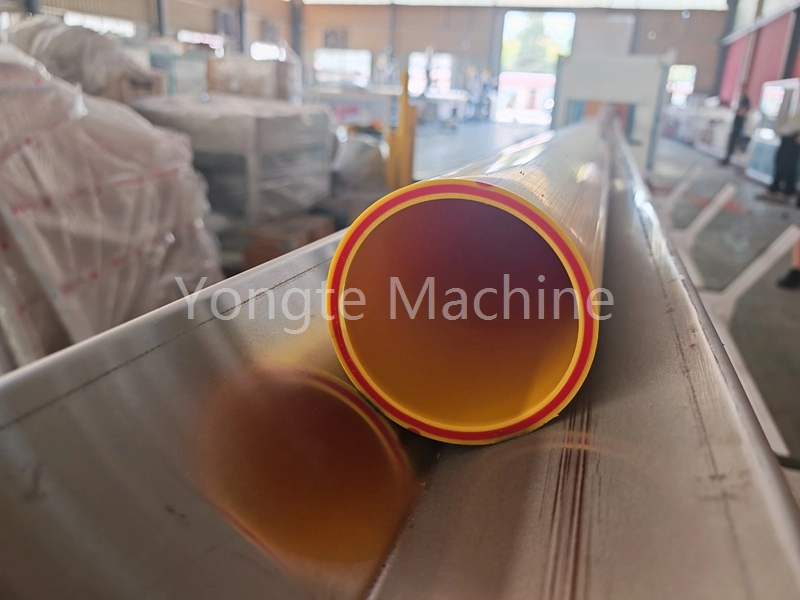
Naša spoločnosť sa špecializuje na výrobu zariadení na výrobu PE rúr. Aby sme splnili požiadavky procesov vytláčania PE rúr, uviedli sme sériu extrudérov s pomerom dĺžky k priemeru 33:1, vrátane zariadenia na PE rúry SJ65/33 16–63 mm, linky na výrobu PE rúr SJ75/33 75–160 mm, linky SJ90/33 160–315 mm PE rúr, 215 mm. Zariadenie na výrobu PE rúr 300–500 mm. Táto séria zariadení preukázala viaceré vynikajúce výhody v skutočných výrobných aplikáciách, čo umožňuje výrobným podnikom zvýšiť kvalitu rúr a optimalizovať efektivitu výroby.
Nasledujúca časť poskytuje podrobný prehľad z rôznych uhlov pohľadu.
I. Výhody plastifikácie a lisovania
1. Pri dôkladnom roztavení sa minimalizuje tvorba kryštalizačných bodov a neroztopených častíc. Predĺžená dráha skrutky zaisťuje optimálny čas zotrvania materiálu vo valci, čo umožňuje progresívne tavenie častíc HDPE. To uľahčuje hladší prechod z pevného do roztaveného stavu, čím sa zabraňuje lokalizovanému neroztopenému materiálu. Okrem toho hladký vnútorný a vonkajší povrch potrubia znižuje výskyt malých dier a kryštalizačných defektov, čím sa znižuje riziko prasknutia potrubia.
2. V prípade PE vodovodných potrubí pridanie sadzí do farebnej predzmesi – spolu s účinným rozptýlením recyklovaného materiálu – zvyšuje účinnosť proti starnutiu; mnohé výrobné linky tiež obsahujú recyklovaný materiál. Skrutkové miešadlo v pomere 33:1 poskytuje dostatočný miešací zdvih na zabezpečenie rovnomernej disperzie sadzí, čím sa minimalizuje tvorba aglomerátov čiernych škvŕn, čím sa zaručuje dlhodobá odolnosť rúr proti poveternostným vplyvom. Okrem toho použitie recyklovaného materiálu vedie k vynikajúcej homogenite taveniny.
2. Stabilný tlak taveniny zaisťuje vysokú rozmerovú presnosť hadičky.
1. Dlhšia dávkovacia časť má za následok zníženú pulzáciu vytláčania. S dlhšou odmeriavacou sekciou v dlhom závitovkovom extrudéri je tavenina dôkladnejšie stabilizovaná a pufrovaná v odmeriavacej sekcii, čo vedie k menším výkyvom tlaku taveniny, stabilnej prietokovej rýchlosti a vynikajúcej rozmerovej konzistencii vytláčaných rúrok.
2. Rovnomerná hrúbka steny a kontrolovateľná elipticita spolu so stabilným tlakovým výkonom priamo vedú k úzkym toleranciám hrúbky steny a nízkej elipticite pre potrubné výrobky. PE tlakové potrubia sú tlakové potrubné materiály; rovnomerná hrúbka steny je rozhodujúca pre zabezpečenie súladu s požiadavkami na tuhosť prstenca a statickú hydrostatickú pevnosť, čím sa znižuje miera zlyhania pri kontrolách finálnych výrobkov a tieto rúry sú ideálne pre predĺžené, nepretržité a stabilné výrobné operácie.
III. Široký rozsah procesov a silná prispôsobivosť výroby
1. Existuje väčší potenciál na zvýšenie výrobnej kapacity. V porovnaní so závitovkou 30:1 umožňuje závitovka 33:1 vyššiu rýchlosť vytláčania a zvýšený výkon pri rovnakom priemere závitovky, čím sa výrazne zvyšuje výrobná kapacita za jednotku času. Zároveň sa vyhýba nadmernému šmykovému namáhaniu spojenému so skrutkami 38:1 alebo 40:1, čím zabezpečuje zvýšenie výroby a zároveň zmierňuje nepriaznivé účinky nadmerného strihu.
2. Vysoká tolerancia k variabilite surovín: Ak existujú menšie odchýlky v charakteristikách šarže surovín alebo v pomere recyklovaného materiálu, proces sa dá ľahšie upraviť, čím sa zníži pravdepodobnosť kolísania kvality a tým sa zvýši tolerancia výrobných chýb.
IV. Zmiernenie tepelnej degradácie na zachovanie mechanických vlastností PE materiálov
· HDPE je citlivý na tvorbu tepla pri nadmernom strihu: v porovnaní s dlhými skrutkami s pomerom > 36:1 pomer skrutiek 33:1 zaisťuje, že doba zotrvania nie je príliš dlhá. V dôsledku toho tepelná história a šmykový profil materiálu vo valci zostávajú mierne, čo umožňuje účinnú kontrolu šmykového tepla. Tento prístup zabraňuje štiepeniu molekulových reťazcov, zaisťuje, že pevnosť v ťahu a hydrostatický tlak rúr sa nezníži a zabraňuje výskytu krehkosti, žltnutia alebo častíc uhlíka v rúrach.
Stručne povedané: plastifikácia je dostatočná, ale "neuvarí" PE.
V. Celková nákladová efektívnosť zariadenia (z technického hľadiska)
· V porovnaní s pomerom 30:1 ponúka tento variant vyššiu hornú hranicu kvality produktu, s väčšou rezervou na zlepšenie kvality plastifikácie a rovnomernosti taveniny, vďaka čomu je vhodný pre PE rúry veľkého priemeru, vysokorýchlostné výrobné linky a vonkajšie tlakovo odolné potrubné aplikácie.
· V porovnaní s pomerom 38/40:1 ponúka variant 33/1 nižšiu spotrebu energie hostiteľa, nižšiu spotrebu energie, menšie opotrebovanie skrutiek, nižšie náklady na údržbu a zlepšenú odolnosť voči degradácii spôsobenej prehriatím. V dôsledku toho priemysel tlakových potrubí z HDPE široko prijíma 33:1 ako preferovanú štandardnú špecifikáciu, ktorá vyvažuje výrobnú kapacitu, kvalitu produktu a energetickú účinnosť.
Zhrnutie
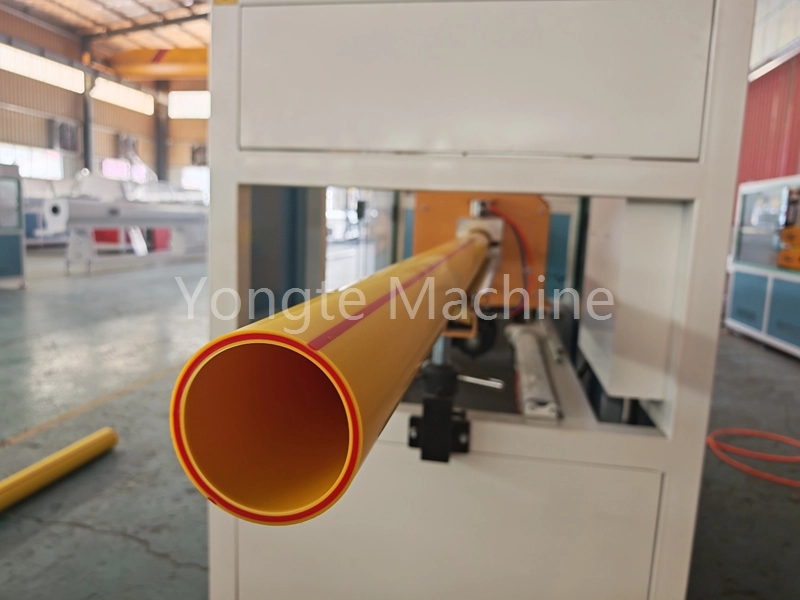
Extrudér PE rúr s pomerom dĺžky a priemeru 33:1, určený na výrobu PE vodovodných rúrok, zaisťuje dôkladnú plastifikáciu materiálu, podporuje rovnomerné rozptýlenie sadzí a recyklovaného materiálu vo fáze taveniny, zabraňuje kolísaniu výkonu spôsobenému lokalizovanou aglomeráciou, udržuje stabilný tlak taveniny a dosahuje vysokú presnosť pri kontrole hrúbky steny rúry. Pri zachovaní výrobnej kapacity tento extrudér účinne kontroluje šmykové teplo, zabraňuje degradácii HDPE a zaručuje hydrostatickú pevnosť a odolnosť rúrok voči poveternostným vplyvom. Okrem toho ponúka silnú procesnú adaptabilitu, vyvažuje kvalitu produktu s výrobnými nákladmi, vďaka čomu je preferovanou voľbou pre linky na výrobu tlakových potrubí z HDPE.
Súvisiace správy
- Výhody gumených zavlažovacích rúrok v porovnaní s tradičnými zavlažovacími rúrkami
- Môže Yongte dodať projektovú službu na kľúč pre závod na výrobu terás WPC?
- Stroj na rezivo z recyklovaného masívneho plastu 200 x 50 mm bol úspešne testovaný
- Stroj na výrobu stĺpov Yongte WPC s koextrúziou je úspešne testovaný
- Ako možno využiť odpad z plastovej fólie na výrobu drevoplastových kompozitných produktov (WPC)?
- Nastavenie teploty vytláčacieho stroja WPC
Nechajte mi správu