Príčiny náhleho zlomu skrutky počas prevádzky extrudéra granulátora WPC
Príčiny náhleho zlomu skrutky počas prevádzky extrudéra granulátora WPC
Príčiny náhlej zlomeniny počas prevádzky paralelného dvojskrutkového bloku so závitom (kompresný blok/prepravný blok)
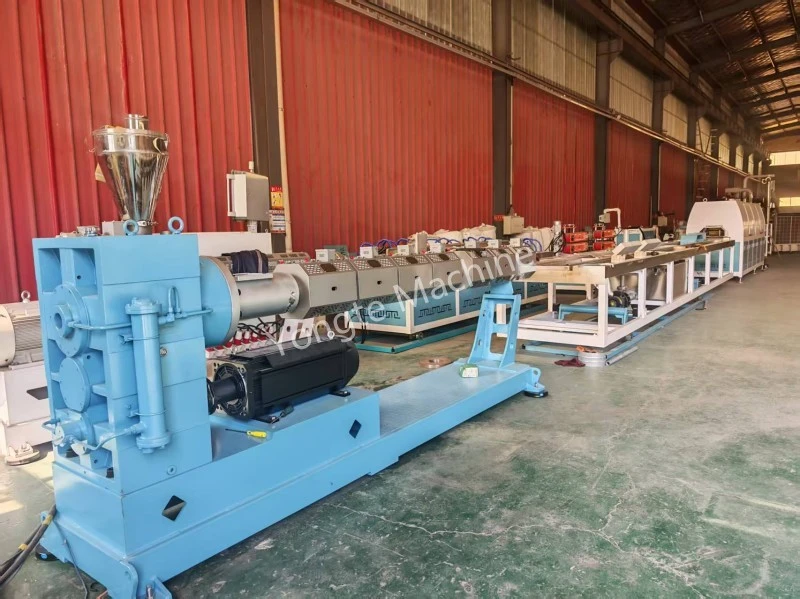
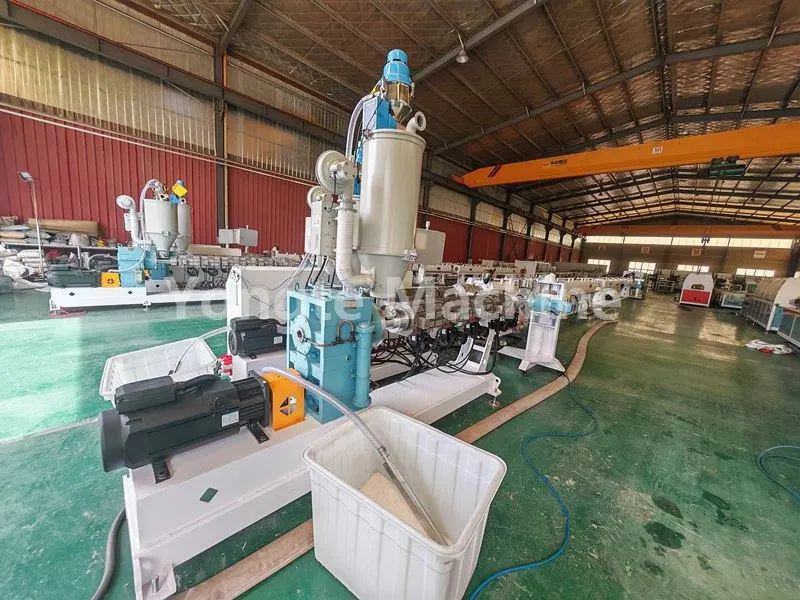
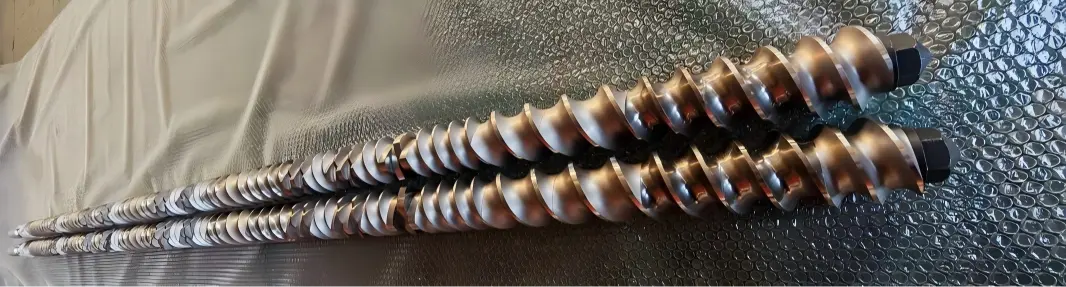
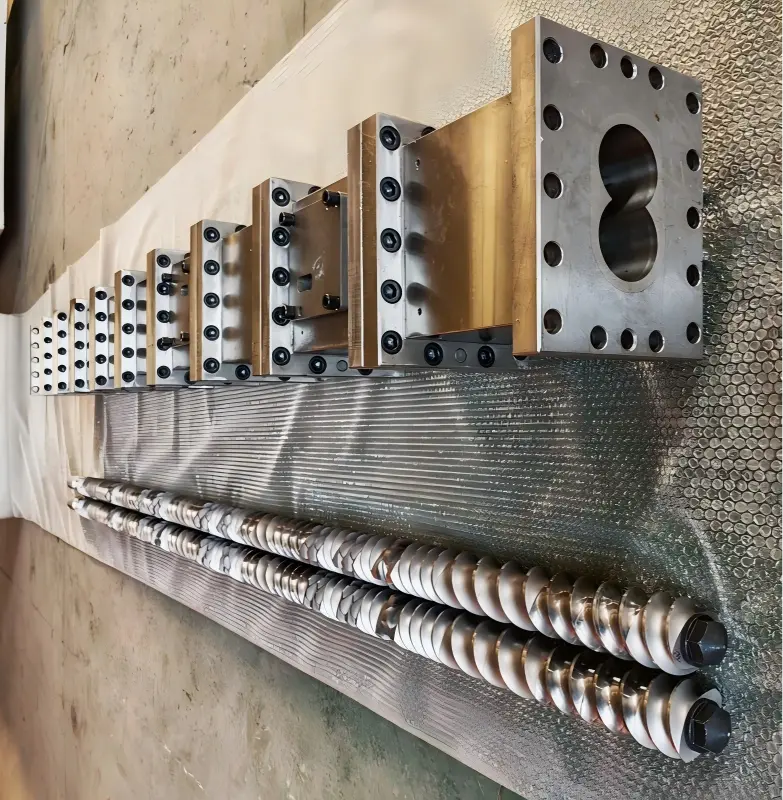
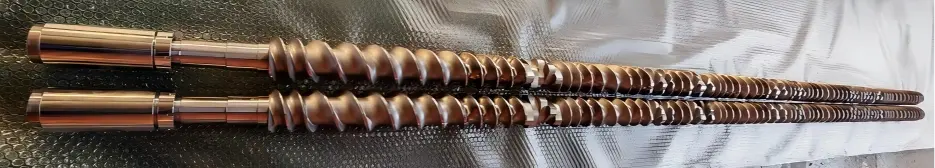
Granulačný extrudér Yongte WPC je vybavený paralelným dvojzávitovkovým extrudérom, v ktorom sa skrutky skladajú z centrálneho hriadeľa a modulárnych závitových blokov. Zvolené materiály závitového bloku sú WR4 alebo WR7, ktoré poskytujú vynikajúcu odolnosť proti opotrebovaniu a korózii; preto skrutky vykazujú vynikajúcu trvanlivosť za týchto prevádzkových podmienok. Počas výroby sú však závitové bloky nepretržite vystavené kombinovanému namáhaniu v šmyku, tlaku a trení. Ak sa v týchto procesoch vyskytne akákoľvek abnormalita, môže to spôsobiť náhlu poruchu lomu v závitových blokoch, čo priamo spôsobí odstavenie výrobnej linky, čo má za následok značné straty spôsobené prestojmi a náklady na údržbu podniku. Nasledujúce časti systematicky analyzujú potenciálne príčiny náhlych zlomových porúch v závitových blokoch paralelných dvojzávitovkových extrudérov.
Zlomenie komponentov paralelného dvojzávitovkového extrudéra granulátora WPC predstavuje režim krehkého lomu; je zriedkavo spôsobená jediným faktorom, ako je okamžité preťaženie, ale skôr je výsledkom kombinovaných účinkov defektov materiálu, koncentrácie napätia a prevádzkových rázových zaťažení. Tieto príčiny možno rozdeliť do štyroch hlavných kategórií: samotný materiál, procesy obrábania a montáže, výrobné a prevádzkové podmienky a poruchy zariadenia.
Rozdiely: Zlomenina zvyčajne zahŕňa fragmentované kusy s krehkým lomovým povrchom a bez výraznej plastickej deformácie; opotrebovanie sa prejavuje ako postupné rednutie; torzné zlyhanie je zvyčajne spôsobené prekročením prípustného limitu krútiaceho momentu pre skrutku.
1 、 Chyby materiálov a tepelného spracovania
1. Tepelné spracovanie zlyhalo
Nitridovaná vrstva je príliš hrubá, čo má za následok vysokú krehkosť; základný materiál nemá dostatočné temperovanie, takže zostávajú zvyškové vnútorné napätia; pri vystavení prevádzkovému teplu sa tieto napätia uvoľnia, čo vedie k priamemu lomu;
Trhlina po ochladzovaní: Mikrotrhliny sa vytvorili počas procesu ochladzovania polotovaru; tieto trhliny neboli zistené pri kontrole vo výrobe, ale rozšírili sa počas prevádzky, čo viedlo k okamžitému zlomu.
2. Surovinové inklúzie, pórovitosť alebo dutiny: Vnútorné inklúzie alebo zmršťovacie dutiny v kovaných alebo odliatych častiach predstavujú prirodzené chyby. Za normálnych prevádzkových podmienok sa napätie sústreďuje na tieto chybné miesta; akékoľvek kolísanie môže spôsobiť okamžité prasknutie týchto defektov.
3. Nesprávny výber materiálu: formulácia s vysokým obsahom plniva (sklolaminát, uhličitan vápenatý, sadze) bola omylom použitá s obyčajnou nitridovanou oceľou; na oceľ spracovanú za tepla bez molybdénu bola aplikovaná formulácia s vysokou odolnosťou proti korózii, čo viedlo k erózii substrátu a tvorbe mikrotrhlín.
Granulačný extrudér Yongte WPC je vybavený vysoko kvalitnou skrutkou a valcom, takže sa nepoškodí v dôsledku chýb materiálov a tepelného spracovania. náš závitovkový materiál je WR4, WR4 je vysokovýkonný zliatinový materiál odolný voči opotrebovaniu, ktorý sa používa hlavne pri výrobe kľúčových komponentov priemyselných zariadení, najmä v dvojzávitovkových extrudéroch, miešacích komponentoch a iných oblastiach. Okrem toho môže WR4 ďalej posilniť povrchové vlastnosti prostredníctvom procesu povrchovej nitridácie alebo procesu striekania karbidu volfrámu, čím sa vytvorí vrstva odolná voči opotrebovaniu s hrúbkou 0,1 ~ 0,3 mm s tvrdosťou až HV1200 ~ 1500, ktorá je vhodná na spracovanie surovín obsahujúcich plnivá s vysokou tvrdosťou (ako je kremenný prášok a kovový prášok).
2, Mechanická montáž a analýza štrukturálneho napätia
1. Nadmerné axiálne predpätie: Závitový blok je zaistený poistnou maticou; ak je predpätie nastavené príliš vysoko, závitový blok je vystavený neustálemu vysokému statickému tlaku; pri zahrievaní sa na túto podmienku prekrýva efekt tepelnej rozťažnosti, čo spôsobí, že vnútorné tlakové napätie prekročí medzu lomu materiálu.
Axiálna vôľa medzi dvoma skrutkami je kritická: ak je vôľa príliš malá, skrutky sa vplyvom tepla roztiahnu, čo spôsobí stlačenie a zlomenie koncových plôch závitových blokov.
2. Koncentrácia napätia drážky/vnútorného otvoru: Ostré rohy alebo príliš malé zaoblenia drážky pre pero vnútorného otvoru predstavujú body koncentrácie napätia; príliš tesné uloženie kľúča môže spôsobiť mikrotrhliny v drážke kľúča, ktoré sa potom ďalej šíria.
3. Závitový spojovací povrch je nerovný alebo obsahuje cudzie predmety; koncový povrch môže mať otrepy, železné úlomky alebo úlomky materiálu; po montáži dochádza k lokálnemu bodovému kontaktu na koncovom povrchu, čo vedie k lokalizovanému vysokému tlaku počas prevádzky, čo môže viesť k praskaniu v kontaktných bodoch.
4. Zlé zarovnanie skrutiek (nekruhovitosť medzi dvomi skrutkami); opotrebovanie spojky alebo puzdra ložiska; nadmerná odchýlka súososti medzi dvoma paralelnými skrutkami; závitové bloky sú vystavené periodickému striedavému namáhaniu v ohybe, čo vedie k únavovému lomu.
3、 Vplyv na prevádzkové podmienky procesu (zlomenina spúšťajúca okamžité zaťaženie)
1. Studený štart / Tvrdý štart vyvolaný zablokovaním materiálu: Keď sa materiál vo vnútri hlavne ochladí a stuhne, skrutka sa násilne spustí, výsledkom čoho je okamžitý krútiaci moment, ktorý ďaleko presahuje menovitý krútiaci moment; to generuje obrovské nárazové zaťaženie, ktoré priamo zlomí skrutkový blok – najbežnejší scenár nehody, s ktorým sa na mieste stretnete.
2. cudzie predmety vstupujúce do hlavne (napr. predmety z tvrdého kovu); matice, tesnenia, hobliny skrutiek alebo kovové nástroje, ktoré spadnú do násypky a uviaznu medzi závitovým blokom a valcom, čím sa vytvorí prechodný tlakový náraz.
3. Lokálne prehriatie a náhle zmeny tepelného stresu: lokálna teplota prudko stúpa a potom rýchlo klesá; tento striedavý tepelný cyklus vyvoláva trhliny pri tepelnom šoku; najmä pri nitridovaných súčiastkach je ich odolnosť voči tepelným šokom nízka.
4. Nadmerné plnenie materiálom alebo náhle zmeny tlaku, prudké zvýšenie rýchlosti posuvu alebo zablokovaný výfukový otvor môžu spôsobiť okamžité zvýšenie tlaku v hlave, čím sa závitový blok vystaví značným obvodovým a axiálnym silám.
4、Akumulácia únavového poškodenia (už existujúce skryté trhliny, náhly nástup)
Závitový komponent je vystavený striedavému krútiacemu momentu a striedavému namáhaniu počas dlhšej doby, čo spôsobuje postupné šírenie mikrotrhlín na jeho povrchu; tieto poškodenia nie sú viditeľné voľným okom. Keď však trhliny dosiahnu kritickú veľkosť, náhle sa rozšíria bez akéhokoľvek predchádzajúceho varovania, čo vyvoláva dojem „náhleho zlyhania“.
Rýchla metóda kontroly na mieste (vizuálna kontrola povrchu lomu)
· Lomový povrch vykazuje staré trhliny a škrupinovitý vzor: únavový lom (vyplývajúci z dlhodobého striedavého napätia, nie z okamžitého nárazu).
· Ploché a svetlé prierezy s krehkými zrnami: tepelným spracovaním vyvolaná krehkosť / praskanie v nitridovanej vrstve
· Lomová plocha vykazuje tlakovú deformáciu a kovové škrabance; zlomenina vyvolaná nárazom cudzieho predmetu.
· Zlom vzniká v mieste kľúčovej drážky vnútorného otvoru: koncentrácia napätia v drážke
Zodpovedajúce preventívne opatrenia
1. Kontrola obstarávania materiálu: vykonávať nedeštruktívne skúšanie a skúšanie tvrdosti na výkovkoch; overiť správy o kvalifikácii materiálu; kontrolovať hĺbku nitridačnej vrstvy pre nitridované komponenty, aby sa zabránilo tvorbe krehkých nitridovaných vrstiev.
2. Montáž: Prísne kontrolujte axiálne predpätie a overte súosovosť skrutky; dôkladne očistite koncovú plochu a zaoblite hrany schodov.
3. Prevádzkový postup: Nespúšťajte chladič nasilu; zabezpečte, aby sa zablokovaný materiál pred spustením pohonu dostatočne zahrial, aby sa roztavil; nainštalujte magnet zásobníka na odstraňovanie železa.
4. Denná kontrola: Monitorujte kolísanie krútiaceho momentu a tlaku hlavy hlavnej jednotky; vykonávať pravidelné kontroly axiálnych ložísk, aby sa zabránilo axiálnemu posunu.
Súvisiace správy
- Koľko foriem je potrebných na jednu sadu zárubní?
- Integrovaný systém podávania proti premosteniu pre lisovanie recyklovaných plastov
- Výrobná linka na výrobu mikroporéznych priesakových rúr z gumovej peny Yongte bola úspešne uvedená do prevádzky pre indického klienta
- Výhody gumených zavlažovacích rúrok v porovnaní s tradičnými zavlažovacími rúrkami
- Môže Yongte dodať projektovú službu na kľúč pre závod na výrobu terás WPC?
- Stroj na rezivo z recyklovaného masívneho plastu 200 x 50 mm bol úspešne testovaný
Nechajte mi správu
nové produkty


Odporúčania noviniek