

Ako vyriešiť problém so zarovnaním dverného pásu WPC?
Príčiny a nápravy nesprávneho zarovnania pásu dverí WPC (deformovanie, asymetria, kolísanie hrúbky, krútenie)
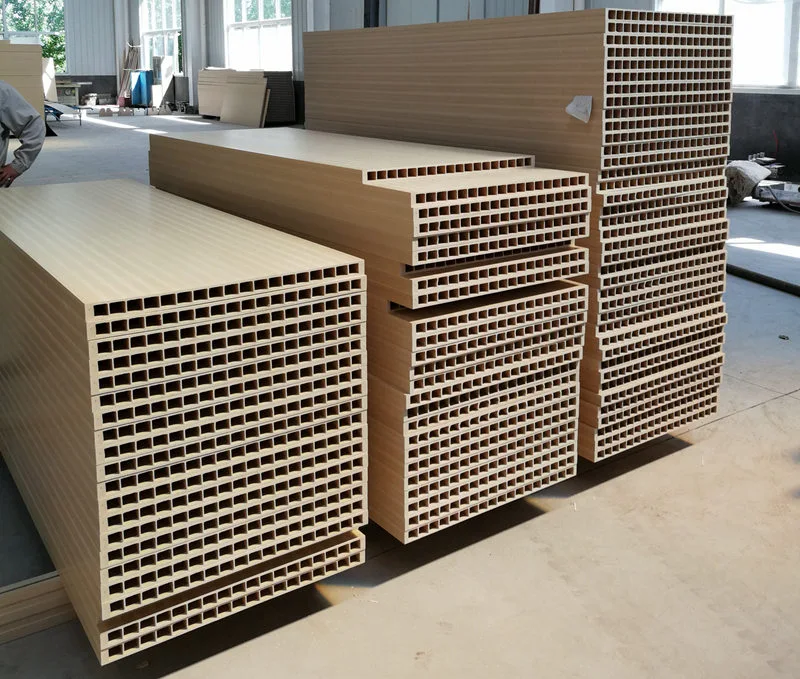
Dvere WPC sa vyrábajú zložením PVC a dreveného prášku, zvyčajne s dutou štruktúrou vytvorenou v jedinom kroku extrúzie. Vo vnútri dutej dutiny sa zvyčajne inštalujú viaceré výstužné rebrá, aby sa zvýšila celková pevnosť profilu. Deformácia týchto rebier ovplyvňuje nielen rovinnosť povrchu, ale tiež oslabuje štrukturálnu podporu, čo môže brániť správnemu vloženiu oceľových vložiek počas následnej montáže dverného panelu, čím priamo ovplyvňuje kvalitu hotových dverí a výkon inštalácie. Na základe rozsiahlych výrobných skúseností inžinieri Yongte presne určili bežné príčiny deformácie rebier počas vytláčania dverí WPC a vyvinuli praktické riešenia. Umožňujú technikom rýchlo diagnostikovať problémy, upravovať parametre a nastavenia zariadení, znižovať chybovosť a zabezpečiť konzistentnú kvalitu profilu. Nasledujúca časť systematicky podrobne popisuje špecifické prejavy a nápravné opatrenia pre každú príčinu, prioritu podľa dôležitosti.
Skreslenie výstužných pásov dverí WPC zvyčajne zahŕňa vnútorné rebrá s bežnými znakmi vrátane bočných posunov alebo deformácie v tvare písmena S, nekonzistentnej hrúbky (líši sa medzi hrubšími a tenšími časťami), celkového skrútenia a v závažných prípadoch odlepenia od vonkajšej steny, nesprávneho vyrovnania dutiny alebo odrazovej deformácie po ochladení.
Mechanizmus jadra: nerovnomerné vytláčanie z hlavy stroja → asymetrický tvarovací odpor → nerovnomerné zmrašťovanie chladením → šikmé rozloženie ťažnej sily.
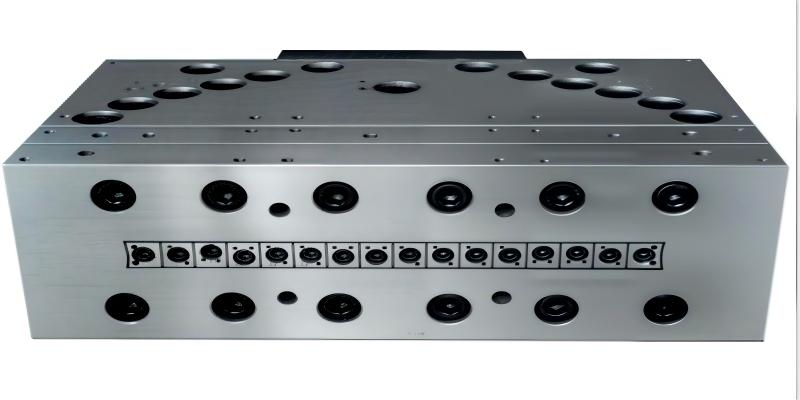
1、WPC vytláčacia hlava a forma na dvere (najbežnejšie – uprednostnite riešenie problémov)
Príčiny
1. Nevyvážené prietokové kanály formy: Významná disproporcia prietokového odporu medzi rebrom a vonkajšou stenou; úzke alebo dlhé rebrové prívodné kanály spomaľujú tok materiálu vzhľadom na vonkajšiu stenu, čo spôsobuje, že sa rebrá naťahujú a ohýbajú; alternatívne, lokalizované nahromadenie materiálu v rebrových kanáloch spôsobuje kolísanie prietokov.
2. Asymetrické medzery rebrovej matrice: Väčšie medzery na jednej hrane matrice a menšie na druhej strane vytvárajú nerovnomernú hrúbku (hrubšia na jednej strane, tenšia na druhej strane), čo vedie k prirodzenému ohýbaniu pri vytláčaní.
3. Nerovnomerné rozloženie teploty matrice: Príliš vysoké teploty v oblasti rebier zvyšujú tekutosť taveniny, čo spôsobuje rozťahovanie a odchýlky; príliš nízke teploty zvyšujú elasticitu taveniny a vnútorné napätie, čo vedie k odrazu a deformácii po vysunutí.
4. Nahromadenie uhlíka v hlave: Prášok z koksovaného dreva priľne k výstužným prietokovým kanálom, čo spôsobuje miestne blokády, kolísanie prietoku a periodické vychýlenie rebier.
5. Deformované alebo uvoľnené výstužné tyče (podporné tyče jadra lisovnice): Nesprávne zarovnané tyče polohovania jadra lisovnice posúvajú polohu formovania výstuže mimo stred, čo spôsobuje priamu odchýlku rebra počas vytláčania.
Riešenia
1. Príprava matrice: Vyleštite rebrový prietokový kanál, aby ste vyrovnali prietok medzi vonkajšou stenou a rebrom; vhodne rozšírte polohu rebra v kanáli, aby ste zaistili dostatočný prísun materiálu, pričom rýchlosť prúdenia rebra udržujte mierne rovnakú alebo pomalšiu ako je rýchlosť prúdenia vonkajšej steny, čím sa zabráni výrazne rýchlejšiemu prúdeniu vonkajšej steny. Kalibrujte medzery otvorov matrice a rovnomerne nastavte výstužnú hranu; skontrolujte podporné tyče jadra matrice, zaistite a zarovnajte ich súosovosť a vymeňte všetky deformované tyče.
2. Zónová regulácia teploty: Udržujte zónu výstuže jadra formy na mierne nižšej teplote ako vonkajšia stena, aby sa znížila tekutosť taveniny a minimalizoval sa odraz; udržujte celkovú teplotu pod 185°C (pre PVC drevo-plastové kompozity), aby ste zabránili karbonizácii dreveného prášku. Pravidelne rozoberajte formu, aby ste vyčistili nahromadený koks; aplikujte tepelnú izoláciu počas prestojov, aby sa zabránilo karbonizácii dreveného prášku a jeho priľnutiu k stenám.
2, Formulácia a materiálové faktory
Príčiny
1. Nerovnomerná distribúcia veľkosti častíc a vysoký obsah vlhkosti: Vlhkosť zohrievania vytvára penu a vnútorné bubliny, čo spôsobuje nekonzistentnú miestnu pevnosť a nerovnomerné zmršťovanie pri chladení, čo vedie k ohýbaniu; nadmerne hrubý drevený prášok spôsobuje značné kolísanie modulu pružnosti roztaveného materiálu.
2. Nevyváženosť mazania: Nadmerné vonkajšie mazanie spôsobuje, že povrch taveniny je príliš klzký, čo má za následok slabý kontakt medzi rebrom a tvarovacou manžetou a potenciálnu odchýlku; nedostatočné vonkajšie mazanie zvyšuje trenie, deformuje rebro pri jednostrannom ťahu tvarovacím puzdrom; nedostatočné vnútorné mazanie zvyšuje elasticitu taveniny, čo spôsobuje odrazy pri vyhadzovaní formy.
3. Nadmerný obsah uhličitanu vápenatého ako plniva: Znižuje ťažnosť taveniny a zhoršuje tuhosť hrdla, čím sa materiál stáva náchylným na deformáciu ťahom.
Nerovnomerné miešanie materiálu a kolísanie šarže: Spôsobuje periodické zmeny viskozity taveniny, meniacu sa hrúbku výstužnej tyče a tvorbu S-ohybu.
Riešenia
1. Sušenie dreveného prášku: Kontrolujte obsah vlhkosti na < 1 % a zabezpečte jednotnú veľkosť častíc, aby sa zabránilo nadmernej hrubosti.
2. Jemne dolaďte systém mazania: Znížte nadmerné vonkajšie mazanie; zabezpečiť dostatočné vnútorné mazanie na zlepšenie homogenity taveniny; vykonajte menšie úpravy stabilizátora, aby ste zaručili tepelnú stabilitu.
3. Stabilný proces miešania: Udržujte konštantné vysokorýchlostné miešacie a chladiace výstupné teploty a zabezpečte konzistentný čas miešania na dávku.
3、Chladiaci systém tvarovania (fáza tvarovania je rozhodujúca pre tvarovanie rebier)
Príčina
1. Asymetria medzi ľavou a pravou vákuovou tvarovacou manžetou: nadmerný podtlak na jednej strane ťahá rebrá smerom k sebe, čo spôsobuje nesprávne zarovnanie; vysoké vákuum priamo deformuje tenkostenné rebrá; nedostatočné vákuum bráni správnemu priľnutiu k objímke, čo vedie k polohovej nestabilite.
2. Nerovnomerné chladenie vo vodných kanáloch dutiny formy: rýchle ochladzovanie na vnútornej strane spôsobuje skoré stvrdnutie, zatiaľ čo pomalšie ochladzovanie na vonkajšej strane pokračuje v zmršťovaní, čím vzniká rozdiel, ktorý ohýba výstužnú tyč.
3. Opotrebenie alebo nesprávne zarovnanie vstupnej vodiacej lišty tvarovacieho puzdra: vloženie mimo stredu vytlačí rebrá zo zarovnania.
4. Vnútorné rebrá formovacej objímky zodpovedajú otrepom a stupňom dutín formy, čo má za následok vysoký jednostranný trecí odpor.
Riešenie
1. Nezávisle nastavte vákuum na oboch stranách, aby ste zabezpečili rovnováhu; vyhnúť sa svojvoľnému zvýšeniu; vhodne znížiť vákuum pre tenkostenné oblasti.
2. Skontrolujte vodné okruhy, či netesnia alebo nie sú upchaté; jasné upchávky; nainštalujte dodatočné chladiace vedenia v príslušných dutinách pre rovnomerné chladenie; monitorovať teplotu vstupnej a výstupnej vody.
3. Nastavte nastavovaciu stanicu tak, aby ste zabezpečili koaxiálne zarovnanie závitoreznej hlavy, nastavovacej objímky a ťažného mechanizmu; brúsiť otrepy na nastavovacej objímke; pri silnom opotrebovaní vymeňte.
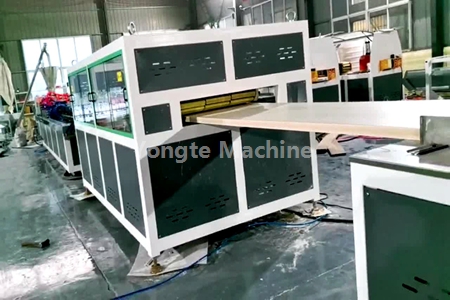
4, Proces trakcie a vytláčania
Príčina
1. Asynchrónna trakcia alebo nerovnomerné napnutie remeňa (rozdiel medzi ľavou a pravou stranou); nevyvážená vertikálna alebo bočná ťažná sila (na jednej strane pevnejšia), spôsobujúca bočné napätie, ktoré ohýba vnútorné rebrá; kolísavá rýchlosť ťahu (strieda rýchlo a pomaly) mení predĺženie rebier.
2. Nesúlad medzi rýchlosťami vytláčania a ťahania: Nadmerná rýchlosť ťahania naťahuje a stenčuje rebrá, vyvoláva vnútorné napätie v ťahu, ktoré spôsobuje odraz a ohyb pri uvoľnení; nedostatočná rýchlosť stláča rebrá, čo vedie k vydutiu a deformácii.
3. Nestabilné otáčanie závitovky a kolísavý tlak taveniny: Pulzujúci výboj spôsobuje periodické zmeny hrúbky rebier, čo má za následok zvlnené zakrivenie.
4. Nesprávna vzduchová medzera medzi hubicou a tvarovacou objímkou: Nadmerná medzera umožňuje voľné rozťahovanie roztaveného materiálu, náchylného na odchýlky; nedostatočná medzera riskuje kolíziu materiálu s matricou.
Riešenie
1. Kalibrujte traktor: Zaistite rovnomerné napnutie remeňa na oboch stranách, skontrolujte opotrebovanie a overte stabilitu rýchlosti ťahu.
2. Vyvážte rýchlosť vytláčania a ťahania: Minimalizujte rýchlosť rozťahovania rebier; pri drevoplastových profiloch dodržujte najnižšiu možnú mieru roztiahnutia, aby ste znížili vnútorné napätie.
3. Stabilizujte tlak v systéme: Skontrolujte, či nie sú upchaté filtračné sitá a zaistite správnu konfiguráciu, aby ste minimalizovali pulzáciu tlaku.
4. Udržujte vzduchovú medzeru 10–20 mm, aby ste zabránili bočnému posunu predtým, ako profil vstúpi do tvarovacej manžety.
5、Final Rebound (výstužné tyče sa postupne deformujú po dokončení chladenia)
Príčina: Zvyškové vnútorné napätie, nesprávny spád chladenia, príliš rýchle ochladzovanie povrchu, kontinuálna vnútorná kontrakcia a následná deformácia rebier.
Protiopatrenia: Rozšírte nádrž na chladiacu vodu a začleňte dochladzovanie; regulovať gradient chladenia z vysokého na nízky, aby sa zabránilo prudkým poklesom teploty; primerane znížiť pomer ťahania.
Predchádzajúce :
Ďalšie :
Súvisiace správy
- Optimalizácia formy pre stroj na odpadové plastové rezivo
- Demontáž a montáž Paralelná dvojitá skrutka pre WPC peletizačný stroj
- Príčiny náhleho zlomu skrutky počas prevádzky extrudéra granulátora WPC
- Yongte optimalizuje výrobu mikroporéznych priepustných rúr
- Inovatívny bezvodý čistiaci roztok prináša revolúciu v recyklácii plastovej fólie
- Úspešná skúšobná prevádzka linky na výrobu odpadového PE plastového reziva
Nechajte mi správu


